Wenn Sie jemals zugesehen haben, wie eine hydraulische Schermaschine durch dicken Stahl schneidet, als wäre es Butter, haben Sie vielleicht den winzigen (aber äußerst wichtigen) Teil übersehen, der dafür sorgt, dass alles funktioniert: die Klinge. Als jemand, der diese Maschinen seit Jahren verkauft und jede Woche mit Fab-Shop-Besitzern, Schrottplätzen und Bautrupps spricht, kann ich Ihnen Folgendes sagen: Das Material der Klingen ist nicht nur ein „kleines Detail“. Es ist der Unterschied zwischen einem sauberen, präzisen Schnitt auf einer 10-mm-Stahlplatte und einem frustrierenden, unregelmäßigen Schnitt, der Material verschwendet, die Produktion stoppt und Ihre Gewinne schmälert.
Beginnen wir mit den Grundlagen, kein langweiliger technischer Fachjargon, versprochen. Die Aufgabe einer hydraulischen Schermaschine besteht darin, eine gleichmäßige, enorme Kraft auf das Schneiden von Metall auszuüben, oder? Diese Kraft muss jedoch auf die Klingenkante konzentriert werden. Wenn die Klinge aus weichem, minderwertigem Stahl besteht, wird sie bei einem Dutzend Schnitten stumpf, splittert auf dickem oder gehärtetem Metall ab oder verbiegt sich sogar mitten im Schnitt. Im Laufe der Jahre habe ich gesehen, wie Kunden auf Klingen-Upgrades verzichteten, um ein paar Dollar zu sparen, nur um einen Monat später wieder zurückzukommen und um Ersatz für den Notfall zu betteln, weil ihre Produktionslinie zum Stillstand gekommen war. Deshalb ist das Klingenmaterial das Rückgrat, wenn es um die Schneidleistung geht – im wahrsten Sinne des Wortes.
Zunächst das von uns am häufigsten verwendete und empfohlene Klingenmaterial: Werkzeugstahl mit hohem Kohlenstoffgehalt. Warten Sie, nicht irgendein kohlenstoffreicher Stahl, wohlgemerkt. Wir sprechen von Qualitäten wie D2 oder A2, die auf extrem hohe Temperaturen erhitzt werden (viel heißer, als Ihr Ofen erreichen kann) und abgeschreckt werden, um diese harte, verschleißfeste Kante zu erhalten. Lassen Sie uns zusammenfassen, was das für Sie bedeutet. Wenn Sie unlegierten Stahl, Aluminium oder dünnes Messing schneiden – Dinge, mit denen die meisten Fertigungsbetriebe täglich umgehen – hält eine D2-Stahlklinge eine scharfe Kante für Hunderte, sogar Tausende von Schnitten. Ich hatte letzten Monat einen Kunden mit einemVollautomatische Guillotine-Metallschneidemaschinemit D2-Klingen; Er schnitt die ganze Woche 8 Stunden am Tag 6-mm-Stahl und musste die Kante nur einmal ausbessern. Vergleichen Sie das mit einer preisgünstigen Klinge aus einfachem Kohlenstoffstahl (keine aufwändige Wärmebehandlung) – er erzählt mir, dass er diese ganz einfach alle zwei Tage ersetzen müsste.
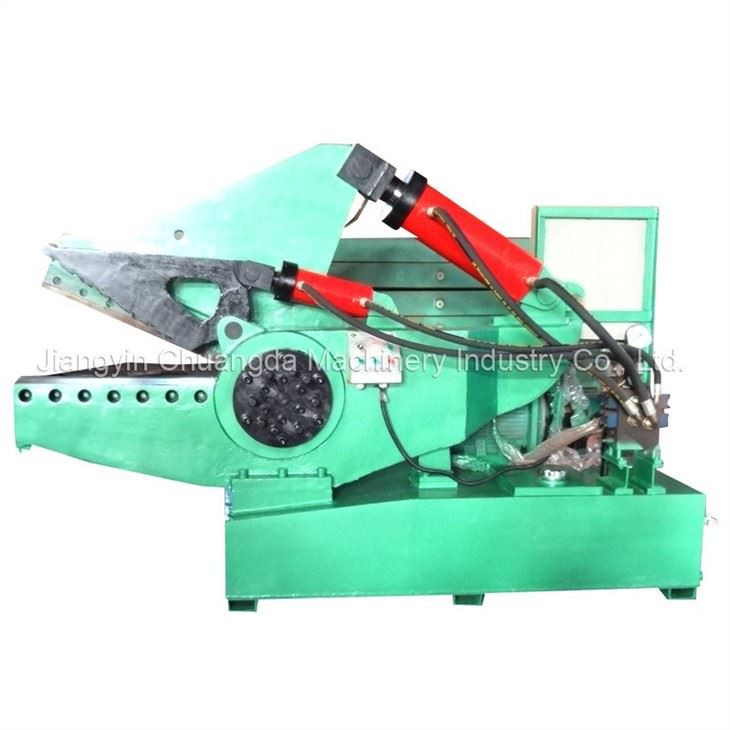
Aber hier ist der Haken: Selbst die besten Hölzer mit hohem Kohlenstoffgehalt haben ihre Grenzen. Wenn Sie dicken, gehärteten Stahl, Edelstahl oder – warten Sie mal – Metallschrott schneiden, der voller Rost, Schmutz oder sogar kleiner Stücke anderer Metalle ist, splittert D2 ab. Das habe ich schon früh auf die harte Tour gelernt. Ein Kunde auf einem Schrottplatz kaufte ein Setup von uns und verwendete ein Standard-D2-SägeblattHydraulische Alligator-SchrottschereMaschine, und innerhalb einer Woche hatte die Klinge einen riesigen Riss. Es stellte sich heraus, dass sie Stahlbewehrungsstäbe mit eingebettetem Beton und gelegentlich Eisenstangen schnitten. Deshalb haben wir sie auf ein anderes Material umgestellt: Chrom-Vanadium-Legierungsstahl. Dieses Material besteht aus einer Mischung aus Chrom (zur Korrosionsbeständigkeit) und Vanadium (zur Erhöhung der Zähigkeit), sodass es Stößen und Abrieb weitaus besser standhält als hochkohlenstoffhaltiges Material. Jetzt arbeiten sie in 12-Stunden-Schichten und schneiden alle Arten von Schrott, und diese Klingen halten mindestens 6 Monate. Das ist die Art von Leistung, die ein „Problem“ in einen Geldverdiener verwandelt.

Apropos Zähigkeit: Lassen Sie uns über ein anderes Material sprechen, mit dem wir großartige Ergebnisse erzielt haben: Wolframcarbid. Ja, dieses Zeug ist im Grunde ein Keramik-Metall-Hybrid – superhart, härter als Quarz. Wir verwenden Wolframcarbid-Sägeblätter, wenn Kunden sehr dickes Metall (z. B. 25 mm+ Stahlblech) oder sehr abrasive Materialien wie Gusseisen schneiden. Ein Kunde, der Baustahl für Brücken schneidet, schwört auf seine Hartmetallklingen60 cm Klingenschneidemaschine für Winkeleisen. Vor dem Wechsel wurden seine Klingen an den rauen Kanten des Winkeleisens so schnell stumpf, dass jeder Schnitt einen Grat hinterließ, der zusätzliches Schleifen erforderte. Jetzt erhält er jedes Mal eine glatte Kante, ohne zusätzliche Arbeit. Der einzige Nachteil? Wolframcarbid ist viel spröder als legierter Stahl – wenn Sie es fallen lassen oder auf ein verstecktes Stück Hartmetall treffen, kann es zerspringen. Sie müssen es also mit der richtigen Maschine für die jeweilige Aufgabe kombinieren. Hier kommt unser Team ins Spiel – wir verkaufen Ihnen nicht nur eine Maschine; Wir passen das Klingenmaterial an das an, was Sie schneiden.
Warten Sie, lassen Sie uns nicht übersehen, was passiert, wenn Sie das Klingenmaterial falsch wählen. Ich hatte schon Kunden, die zu uns kamen und sagten, ihre Schermaschine sei „scheisse“ und mache unsaubere Schnitte. Wenn wir uns damit befassen, ist es in 9 von 10 Fällen die Klinge. Im letzten Quartal meldete sich eine kleine Fertigungswerkstatt, frustriert, weil ihre Schnitte unregelmäßig waren und ihre Maschinen viel mehr Hydrauliköl als normal verbrauchten. Es stellte sich heraus, dass sie eine billige Maschine ohne Markenzeichen gekauft hatten, deren Klingen aus minderwertigem Baustahl (kein Werkzeugstahl) bestanden – sie beugte statt schnitt, sodass die Maschine viel härter arbeiten musste, was Energie verschwendete. Wir tauschten ihre Klingen gegen A2-Stahl mit hohem Kohlenstoffgehalt aus, und plötzlich waren ihre Schnitte perfekt, ihr Hydraulikdruck sank um 15 % und sie konnten Teile schneller herausdrehen. Das ist der Einfluss des Klingenmaterials in realen Zahlen, nicht nur in der Theorie.
Was die Leute meiner Meinung nach auch vermissen: Das Klingenmaterial hat Einfluss darauf, wie oft man die Klingen schärfen oder austauschen muss, was sich direkt auf den Gewinn auswirkt. Lass uns schnell rechnen. Wenn ein preisgünstiges Sägeblatt 50 US-Dollar kostet und zwei Wochen hält, sind das 100 US-Dollar pro Monat. Eine hochwertige Klinge mit hohem Kohlenstoffgehalt kostet 150 US-Dollar, hält aber drei Monate – 50 US-Dollar pro Monat. Wolframcarbid kostet 500 US-Dollar, hält aber 12 Monate – etwa 42 US-Dollar pro Monat. Ja, die Vorabkosten sind höher, aber Sie sparen Geld für Ersatz, Ausfallzeiten und Materialverschwendung durch schlechte Schnitte. Ich sage den Kunden immer: „Sie würden doch doch keine billigen Reifen auf einen Sattelauflieger montieren, oder? Hier gilt die gleiche Logik.“
Lassen Sie uns dies nun auf bestimmte Maschinentypen verknüpfen, da es keine Einheitslösung gibt, die für alle passt. Für unsereKrokodil-Hydraulikstahlschere(die für die Schrottverarbeitung und nicht für die Präzisionsfertigung hergestellt werden) empfehlen wir Klingen aus einer Chrom-Vanadium-Legierung. Sie bewältigen die ständige Belastung durch Verdrehen und Scheren von Schrott viel besser als kohlenstoffreiche. Das Gleiche gilt auch für unsereAlligator-Schrottschere– Schrottplätze brauchen Klingen, die einiges aushalten und keine mikroscharfen Kanten haben. Für die vollautomatischen Guillotinen, die Präzisionsschnitte ausführen, sind Klingen mit hohem Kohlenstoffgehalt oder beschichtet (z. B. mit Titannitrid, das eine glatte Schicht zur Reduzierung der Reibung hinzufügt) die richtige Wahl – sie liefern den sauberen, gratfreien Schnitt, den Fab-Shops benötigen, um zusätzliche Nacharbeit zu vermeiden.
Moment, was ist mit Klingenbeschichtungen? Selbst wenn Sie das richtige Grundmaterial auswählen, kann eine Beschichtung einen großen Unterschied machen. Beispielsweise verringert die Titannitrid-Beschichtung (TiN) die Reibung zwischen der Klinge und dem zu schneidenden Metall, sodass der Schnitt glatter ist und sich die Klinge nicht so stark erwärmt. Hitze ist der Feind des Klingenmaterials – wenn es zu heiß wird, wird das Metall weicher und stumpfer. Für Kunden, die Aluminium schneiden, das dazu neigt, an heißen Kanten festzukleben, versehen wir unsere Klingen mit hohem Kohlenstoffgehalt häufig mit einer TiN-Beschichtung. Ich hatte einen Kunden, der Aluminium-Sammelschienen für Schalttafeln schnitt – ohne Beschichtung, und die Klinge war nach 50 Schnitten mit Aluminiumrückständen verklebt. Mit der Beschichtung machte er 500 Schnitte, bevor er sie reinigte. Game Changer für seine Produktionslinie.
Lassen Sie uns das mit ein paar Erkenntnissen abschließen, die ich in mehr als 10 Jahren in diesem Geschäft gelernt habe. Erstens: Das Klingenmaterial ist kein nachträglicher Einfall. Es ist der Kern der Leistung Ihrer Schermaschine. Zweitens: Passen Sie die Klinge an die Aufgabe an. Präzisionsdünnes Metall schneiden? Hochgekohlt mit Beschichtung. Dicken Schrott schneiden? Zähes Chrom-Vanadium. Sehr dickes, abrasives Metall schneiden? Wolframkarbid. Drittens: Wenn Sie etwas mehr für hochwertige Klingen ausgeben, sparen Sie eine Menge Ausfallzeiten, Ersatzkosten und Materialverschwendung.
Wenn Sie es satt haben, dass die Klingen zu schnell stumpf werden, unsaubere Schnitte machen oder Ihre hydraulische Schermaschine härter arbeitet als nötig, sind wir hier, um Ihnen zu helfen. Wir verkaufen nicht nur Maschinen – wir helfen Ihnen bei der Auswahl des richtigen Sägeblattmaterials für Ihre spezifischen Anforderungen, egal ob Sie eine kleine Fabrik oder einen großen Schrottplatz betreiben. Schreiben Sie uns, um über Ihre Schneidherausforderungen zu sprechen, und wir stellen Ihnen das richtige Setup zusammen.
Referenzen:
- ASM International. (2020). Werkzeugstähle: Eigenschaften, Verarbeitung und Anwendungen. Materials Park, OH: ASM International.
- Davies, JR (2011). Legieren: Die Grundlagen verstehen. Materials Park, OH: ASM International.
- Forschungsinstitut für Metallzerspanung. (2022). Einfluss des Klingenmaterials auf die Scherleistung von Eisen- und Nichteisenmetallen. Journal of Industrial Manufacturing, 45(3), 112–127.
- Smith, CS (2019). Wartung und Optimierung hydraulischer Scheren für eine lange Lebensdauer. Tagungsband der International Conference on Metal Fabrication Technology, 78–85.